
Die Walzrichtung eines Blechs kann beeinflussen, wie gut es sich abkanten lässt. Besonders bei kleinen Biegeradien, härteren Materialzuständen und hohen Genauigkeitsanforderungen kann die Ausrichtung der Biegelinie entscheidend sein.
Beim Abkanten stellt sich immer wieder dieselbe Frage: Spielt die Walzrichtung des Blechs eine Rolle?
Die kurze Antwort lautet: Ja, sie kann eine Rolle spielen.
Wie wichtig sie tatsächlich ist, hängt jedoch vom Material, vom Härtezustand, von der Blechdicke, vom Biegeradius und von der gesamten Umformsituation ab.
In der Praxis wird die Walzrichtung häufig erst dann zum Thema, wenn eine Biegung Risse zeigt oder identische Bauteile plötzlich unterschiedliche Winkel aufweisen.
Was ist die Walzrichtung?
Bleche werden bei der Herstellung zwischen Walzen auf ihre gewünschte Dicke gebracht. Dabei wird das Material in eine bestimmte Richtung ausgewalzt.
Durch diesen Vorgang kann sich die innere Materialstruktur in Walzrichtung ausrichten. Dadurch entstehen teilweise unterschiedliche mechanische Eigenschaften längs und quer zur Walzrichtung.
Man spricht dabei von einem richtungsabhängigen Materialverhalten.
Die Walzrichtung ist auf der Blechoberfläche normalerweise nicht direkt erkennbar. Trotzdem kann sie beim Abkanten einen Unterschied machen.
Was bedeutet längs oder quer zur Walzrichtung?
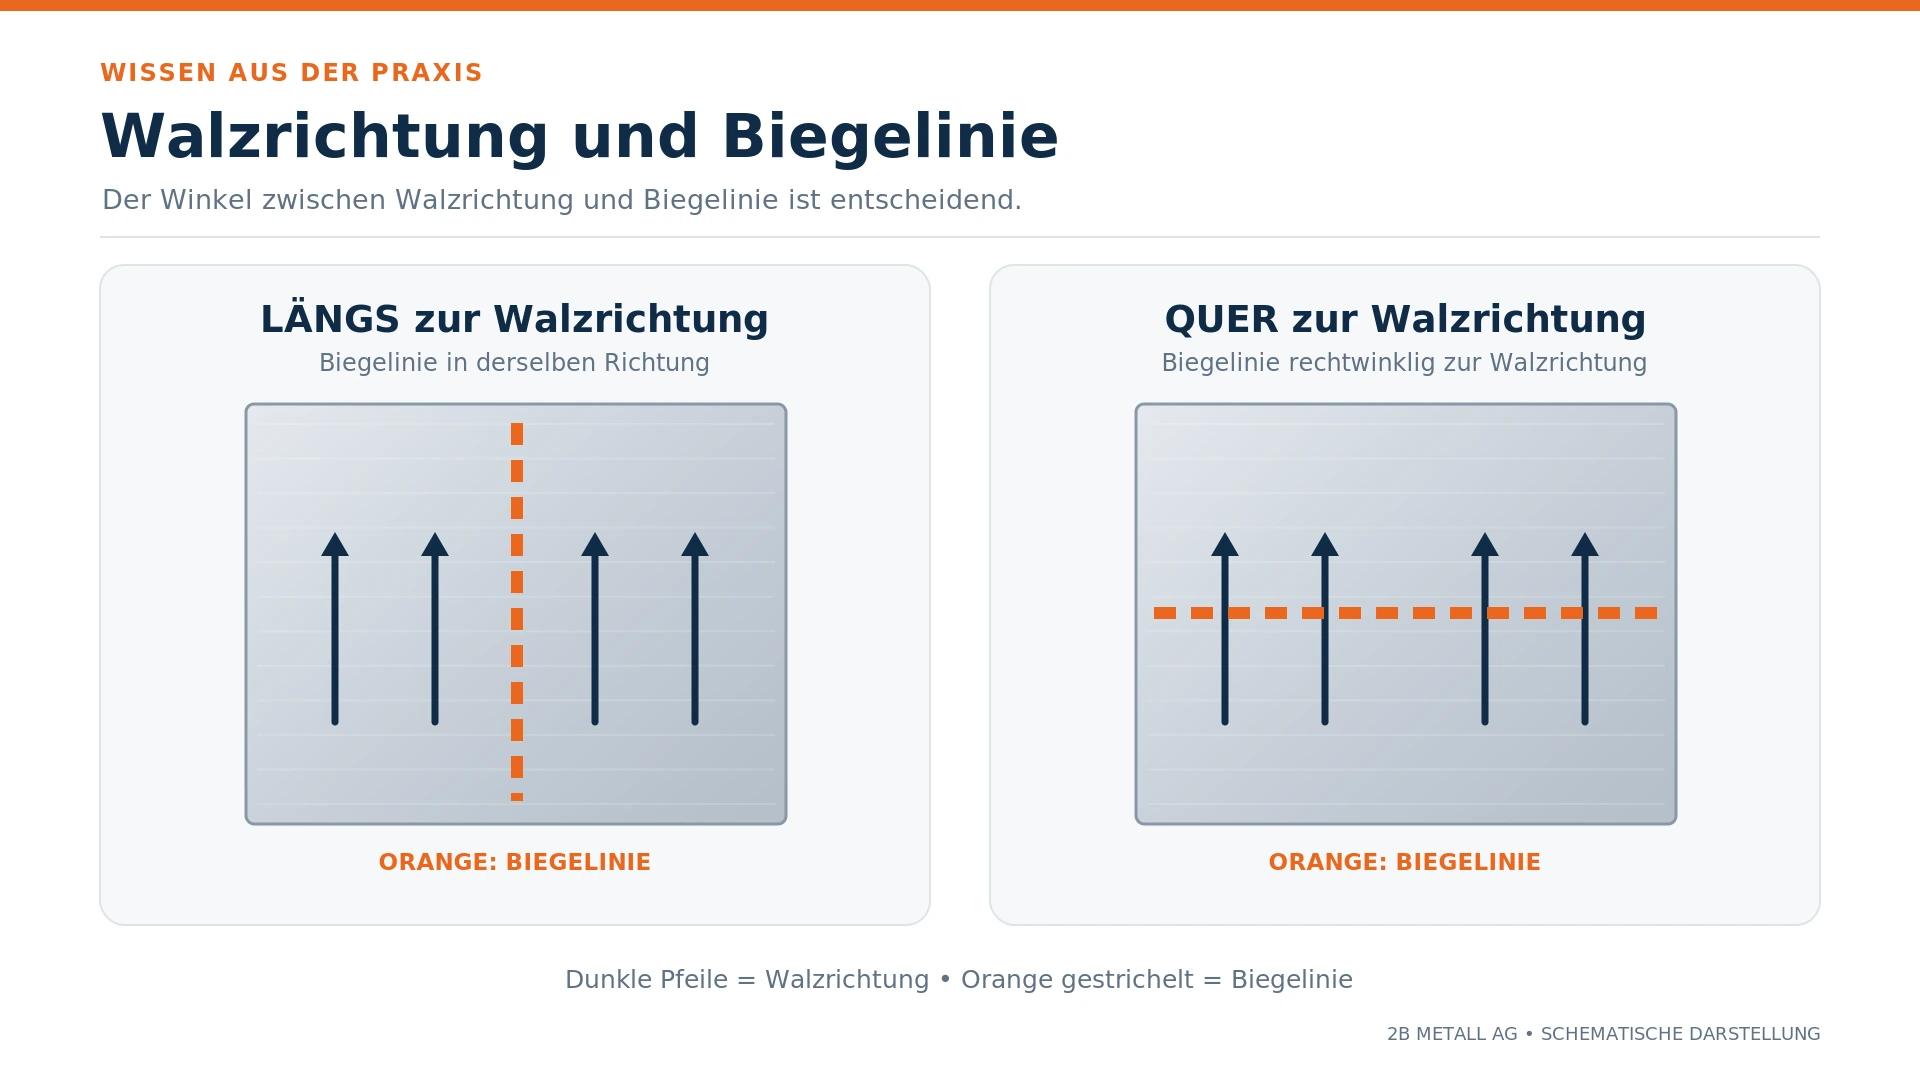
Entscheidend ist die Lage der Biegelinie im Verhältnis zur Walzrichtung.
Biegelinie längs zur Walzrichtung
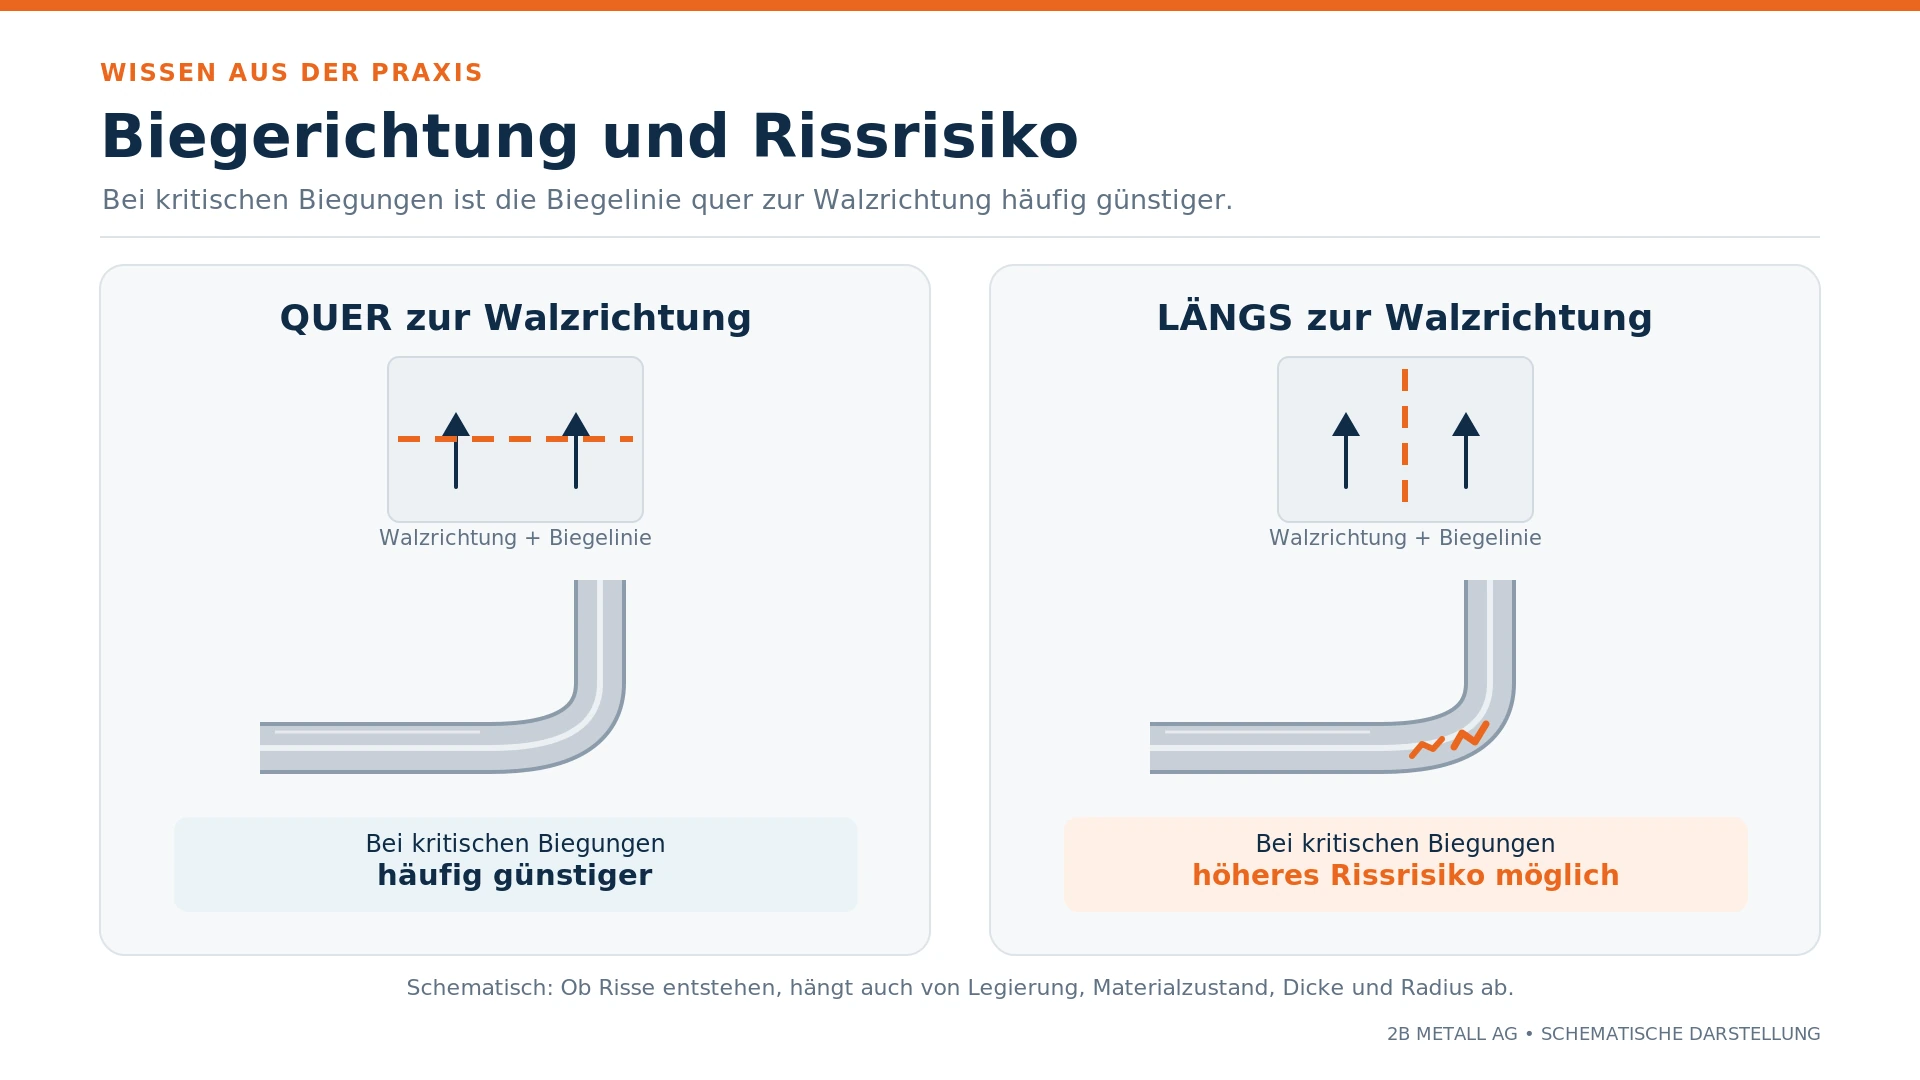
Die Biegelinie verläuft in derselben Richtung wie die Walzrichtung. Bei kritischen Biegungen kann dadurch das Risiko für Risse an der Aussenseite der Biegung steigen.
Biegelinie quer zur Walzrichtung
Die Biegelinie verläuft rechtwinklig zur Walzrichtung. Diese Ausrichtung ist bei anspruchsvollen Biegungen häufig günstiger.
Wichtig ist, dass sich die Bezeichnungen längs und quer immer auf die Biegelinie beziehen, nicht auf die Länge oder Breite des Bauteils.
Warum ist quer zur Walzrichtung oft günstiger?
Beim Abkanten wird das Material an der Innenseite der Biegung gestaucht und an der Aussenseite gedehnt.
Gerade diese Dehnung an der Aussenseite kann problematisch werden, wenn das Material nur begrenzt umformbar ist.
Durch die beim Walzen entstandene Materialstruktur kann sich das Blech je nach Ausrichtung der Biegelinie unterschiedlich verhalten.
Bei einer Biegelinie quer zur Walzrichtung lässt sich das Material unter kritischen Bedingungen häufig stärker verformen, bevor Risse entstehen.
Verläuft die Biegelinie längs zur Walzrichtung, kann die Gefahr von Rissen an der Aussenseite der Biegung dagegen grösser sein.
Das bedeutet allerdings nicht, dass längs zur Walzrichtung grundsätzlich falsch ist. Bei vielen alltäglichen Abkantungen spielt dieser Unterschied kaum eine Rolle.
Wann wird die Walzrichtung besonders wichtig?
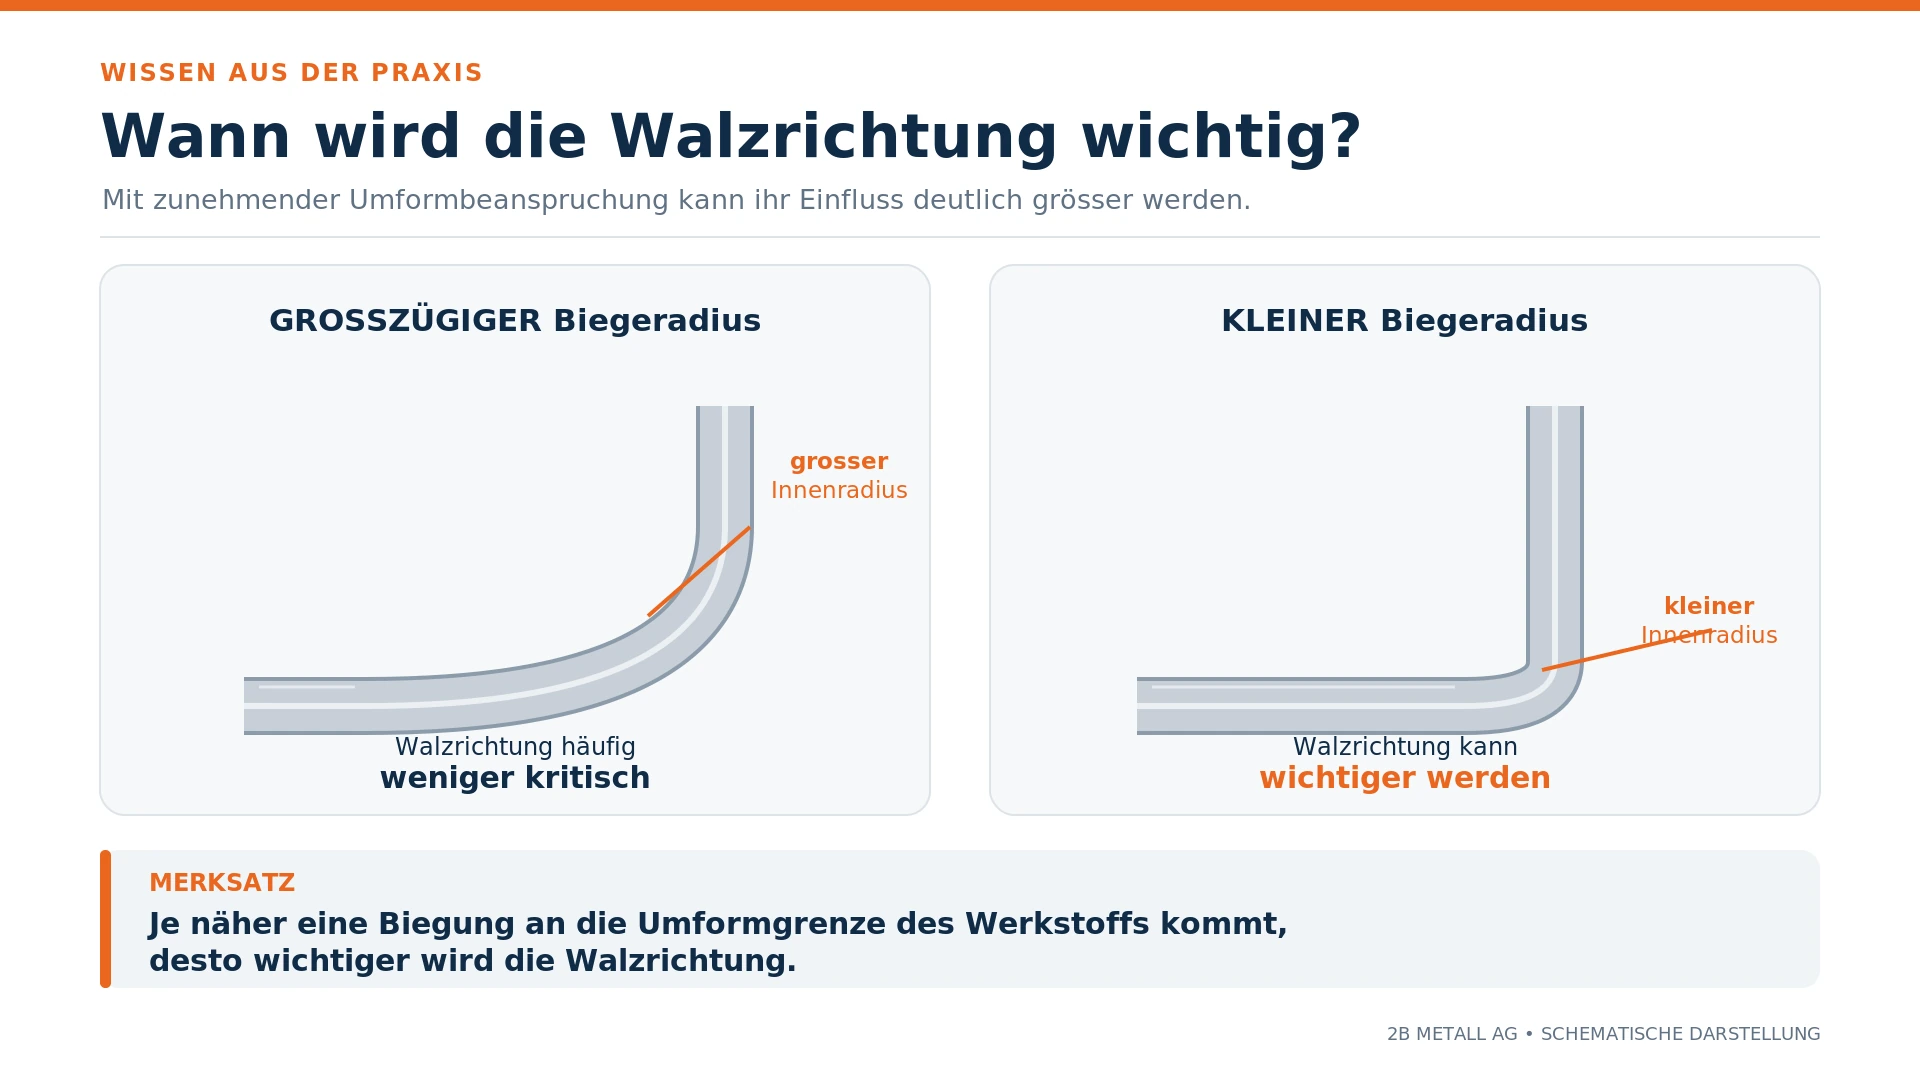
Die Walzrichtung wird vor allem dann relevant, wenn man sich an die Umformgrenze des Materials annähert.
Typische Einflussfaktoren sind:
- Kleine Innenradien: Je enger eine Biegung ausgeführt wird, desto stärker wird das Material an der Aussenseite gedehnt.
- Grössere Blechdicken: Bei gleichem Innenradius nimmt die Beanspruchung mit zunehmender Materialdicke zu.
- Härtere Materialzustände: Weniger gut umformbare Zustände können empfindlicher auf kritische Biegungen reagieren.
- Werkstoff und Legierung: Nicht jedes Aluminium, jeder Stahl oder Chromstahl verhält sich gleich.
- Schnittkanten: Grate, Kerben oder Vorschädigungen an der Schnittkante können die Entstehung von Rissen begünstigen.
Je kritischer die Biegung ausgelegt ist, desto sinnvoller ist es, die Walzrichtung bereits bei der Konstruktion zu berücksichtigen.
Auch die Materialhärte spielt eine Rolle – unser Beispiel mit Aluminium
Bei 2B Metall AG halten wir Aluminium in halbhartem Zustand am Lager.
Für unsere tägliche Blechbearbeitung ist das ein guter Kompromiss. Das Material verfügt über eine brauchbare Festigkeit, lässt sich gut verarbeiten und eignet sich gleichzeitig für viele Abkantarbeiten.
Grundsätzlich gilt: Je nach Aluminiumlegierung kann ein weicherer Materialzustand engere Biegeradien ermöglichen, während härtere Zustände die Umformbarkeit einschränken können.
Dabei entsteht manchmal ein Zielkonflikt zwischen unterschiedlichen Fertigungsverfahren.
Beim Laserschneiden können je nach Werkstoff und konkretem Schneidprozess andere Materialzustände bevorzugt werden, beispielsweise auch härteres Aluminium. Für die anschliessende Abkantung wäre dagegen unter Umständen ein besser umformbarer Zustand günstiger.
Ein härterer Zustand führt allerdings nicht grundsätzlich zu besseren Laserschnitten. Das Schneidverhalten hängt auch von der Legierung, der Blechdicke und den eingesetzten Schneidparametern ab.
Wenn ein Bauteil sowohl geschnitten als auch abgekantet werden soll, muss deshalb manchmal ein sinnvoller Kompromiss zwischen Schneidprozess, Festigkeit und Umformbarkeit gefunden werden.
Genau solche Überlegungen gehören bei uns zur täglichen Fertigungspraxis.
Was passiert bei 45 Grad zur Walzrichtung?
Neben längs und quer gibt es auch Zwischenlagen. Beispielsweise kann eine Biegelinie in einem Winkel von 45 Grad zur Walzrichtung verlaufen.
Das Umformverhalten kann dann zwischen den beiden Hauptrichtungen liegen.
Bei Bauteilen mit Biegungen in unterschiedlichen Richtungen kann eine solche Ausrichtung unter Umständen ein sinnvoller Kompromiss sein.
Allerdings gibt es auch hier keine allgemeingültige Regel. Ob eine Zwischenlage vorteilhaft ist, hängt wiederum vom Werkstoff, vom Zustand und von der konkreten Biegung ab.
Was ist bei mehreren Biegungen zu beachten?
Viele Bauteile bestehen nicht nur aus einer einzigen Abkantung.
Bei Gehäusen, Wannen oder komplexeren Kantteilen verlaufen die Biegelinien häufig in unterschiedlichen Richtungen. Damit ist es nicht immer möglich, sämtliche Biegungen quer zur Walzrichtung anzuordnen.
In solchen Fällen sollte man sich überlegen, welche Biegung am kritischsten ist.
Hat ein Bauteil beispielsweise mehrere grosszügige Biegungen und eine besonders enge Biegung, kann es sinnvoll sein, die Walzrichtung bevorzugt auf diese kritische Stelle auszurichten.
Die übrigen Biegungen sind unter Umständen weniger empfindlich und lassen sich auch längs zur Walzrichtung problemlos herstellen.
Hier lohnt sich eine frühzeitige Abstimmung zwischen Konstruktion und Fertigung.
Besonders wichtig bei Serienteilen: Walzrichtung konstant halten
Ein weiterer Punkt wird in der Praxis gerne unterschätzt: Die Walzrichtung kann auch die Rückfederung beim Abkanten beeinflussen.
Beim Abkanten wird das Blech zunächst über den gewünschten Winkel hinaus verformt. Nach dem Entlasten federt das Material aufgrund seiner elastischen Eigenschaften teilweise zurück.
Wie stark diese Rückfederung ausfällt, hängt unter anderem vom Werkstoff, vom Materialzustand, von der Blechdicke, vom Werkzeug und auch von der Walzrichtung ab.
Werden identische Bauteile einmal mit einer Biegelinie längs und einmal quer zur Walzrichtung gefertigt, kann die Rückfederung unterschiedlich ausfallen.
Das bedeutet: Trotz gleicher Maschine, gleicher Werkzeuge und identischer Einstellungen kann der fertige Biegewinkel leicht unterschiedlich sein.
Bei einem Einzelteil fällt eine solche Abweichung möglicherweise kaum ins Gewicht. Bei Serien mit engen Winkeltoleranzen kann sie dagegen zu unnötigen Nachstellungen, Ausschuss oder Problemen bei der Montage führen.
Deshalb achten wir darauf, dass bei Serienteilen die Ausrichtung des Materials möglichst konstant bleibt.
Das betrifft nicht nur die eigentliche Abkantarbeit, sondern beginnt bereits beim Zuschnitt und bei der Anordnung der Teile auf der Blechtafel.
Unser Praxistipp: Bei Serienteilen die Walzrichtung möglichst immer gleich ausrichten. So bleiben die Fertigungsbedingungen vergleichbar und die Ergebnisse besser reproduzierbar.
Gibt es Fälle, in denen die Walzrichtung kaum relevant ist?
Ja – und das ist wichtig zu betonen.
Nicht jede Abkantung ist ein kritischer Umformvorgang.
Bei gut umformbaren Werkstoffen und grosszügigen Biegeradien kann der Einfluss der Walzrichtung so gering sein, dass er im normalen Fertigungsalltag kaum ins Gewicht fällt.
Es wäre deshalb falsch, jede Biegung längs zur Walzrichtung grundsätzlich als problematisch einzustufen.
Bei grosszügigen Biegeradien und gut umformbaren Werkstoffen kann die Walzrichtung in der Praxis kaum eine Rolle spielen. Je näher man jedoch an die Umformgrenze des Materials kommt, desto wichtiger wird sie.
Unsere Empfehlung für Konstruktion und Fertigung
Bei anspruchsvollen Abkantteilen empfehlen wir, die Walzrichtung bereits bei der Planung zu berücksichtigen.
Besonders sinnvoll ist das, wenn kleine Biegeradien, härtere Werkstoffe oder enge Winkeltoleranzen gefordert sind.
Dabei helfen folgende Überlegungen:
- Biegelinie quer zur Walzrichtung: Bei kritischen Biegungen häufig die günstigere Ausrichtung.
- Biegeradius überprüfen: Ein etwas grösserer Radius kann das Rissrisiko deutlich reduzieren.
- Materialzustand berücksichtigen: Nicht jede Legierung und jeder Härtezustand eignet sich gleich gut zum Abkanten.
- Serienteile einheitlich ausrichten: Eine konstante Walzrichtung hilft, gleichbleibende Ergebnisse zu erzielen.
- Im Zweifelsfall ein Muster herstellen: Ein praktischer Biegeversuch mit dem vorgesehenen Material und Werkzeug liefert oft die zuverlässigste Antwort.
Fazit
Die Walzrichtung ist beim Abkanten ein wichtiger Einflussfaktor – aber keine starre Regel, die für jedes Material und jede Biegung gleichermassen gilt.
Besonders bei engen Biegeradien und weniger gut umformbaren Werkstoffen kann die richtige Ausrichtung darüber entscheiden, ob eine Biegung problemlos gelingt oder Risse entstehen.
Auch bei Serienteilen sollte die Walzrichtung berücksichtigt werden, weil sie das Rückfederungsverhalten und damit die Winkelgenauigkeit beeinflussen kann.
Entscheidend ist immer das Zusammenspiel aus Werkstoff, Materialzustand, Blechdicke, Biegeradius und Walzrichtung.
Wer diese Faktoren frühzeitig berücksichtigt, vermeidet unnötige Probleme und schafft die Voraussetzungen für eine zuverlässige und wirtschaftliche Fertigung.