
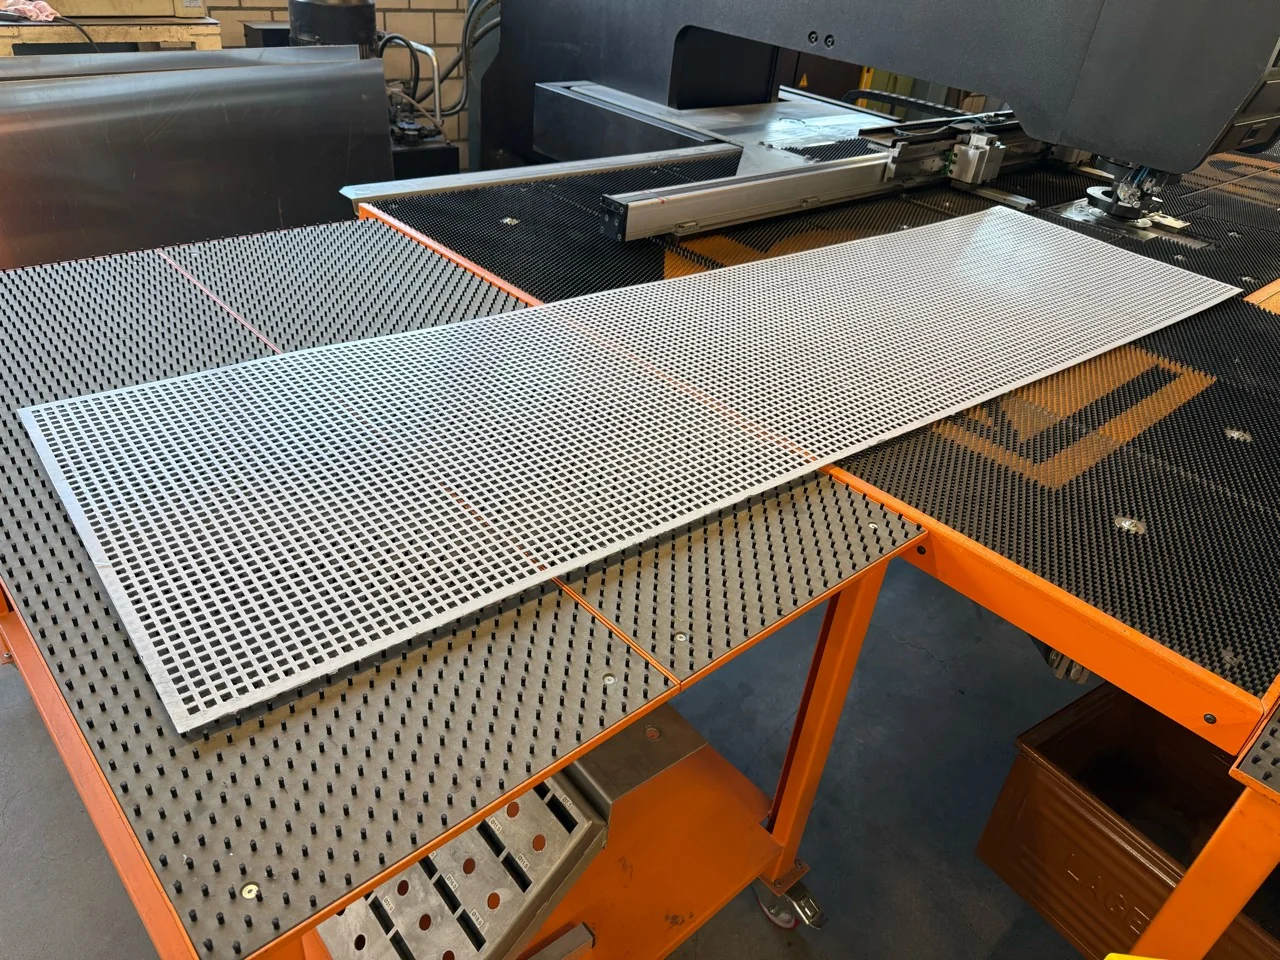
Wer schon einmal ein stark gelochtes Blech in der Hand hatte, kennt den Effekt: Das ursprünglich ebene Blech kann sich nach dem Stanzen wölben oder verziehen.
Wie stark dieser Effekt ausfällt, lässt sich nicht mit einem einzigen Wert beantworten. Entscheidend ist immer das Zusammenspiel aus Material, Blechdicke, Lochgrösse, Teilung, Lochanteil und Bauteilgeometrie.
Woher kommt der Verzug?
Beim Stanzen wird jedes einzelne Loch mechanisch aus dem Blech getrennt. Dabei wirken hohe lokale Kräfte auf das Material.
Bei wenigen Löchern ist dieser Einfluss meist gering. Bei einem Lochblech wiederholt sich der Vorgang jedoch hunderte oder sogar tausende Male. Dadurch können sich Spannungen im Blech aufbauen beziehungsweise vorhandene Materialspannungen verändern.
Je stärker ein Blech durch das Lochbild geschwächt wird, desto empfindlicher kann es auf diese Spannungen reagieren.
Das Material macht einen Unterschied
Aluminium, Stahl und Chromstahl reagieren beim Stanzen unterschiedlich.
Ein Aluminiumblech kann sich bei einem bestimmten Lochbild beispielsweise relativ ruhig verhalten, während ein anderes Material bei vergleichbarer Geometrie deutlich stärker zum Verzug neigt.
Das bedeutet aber nicht automatisch, dass ein dickeres Blech immer weniger Verzug aufweist. Entscheidend ist die gesamte Kombination aus Werkstoff, Dicke, Lochbild und Bauteilabmessung.
Lochgrösse und Teilung
Ein wichtiger Faktor ist das Verhältnis zwischen Lochgrösse und Teilung.
Je dichter die Löcher beieinanderliegen, desto weniger Material bleibt zwischen den einzelnen Öffnungen stehen. Dadurch verändert sich die Steifigkeit des Blechs.
Ein enges Lochbild kann deshalb empfindlicher auf Verzug reagieren als eine Lochung mit grösseren Abständen.
Entscheidend ist jedoch nicht nur das Lochbild allein. Auch Werkstoff, Blechdicke, Bauteilgrösse und Randbereiche spielen eine Rolle.
Auch die Lochanzahl spielt eine Rolle
Nicht nur das einzelne Loch ist entscheidend.
Je grösser die gelochte Fläche und je mehr Stanzungen erforderlich sind, desto stärker kann sich der Effekt über das gesamte Bauteil aufsummieren.
Deshalb können zwei Bleche aus demselben Material und mit derselben Dicke nach dem Stanzen unterschiedlich reagieren, wenn sich Grösse oder Lochbild unterscheiden.
Praxisbeispiel: Gleiche Lochung, unterschiedliche Länge
Wie stark die Bauteilgrösse das Verhalten beeinflussen kann, zeigt ein Beispiel aus unserer Fertigung.
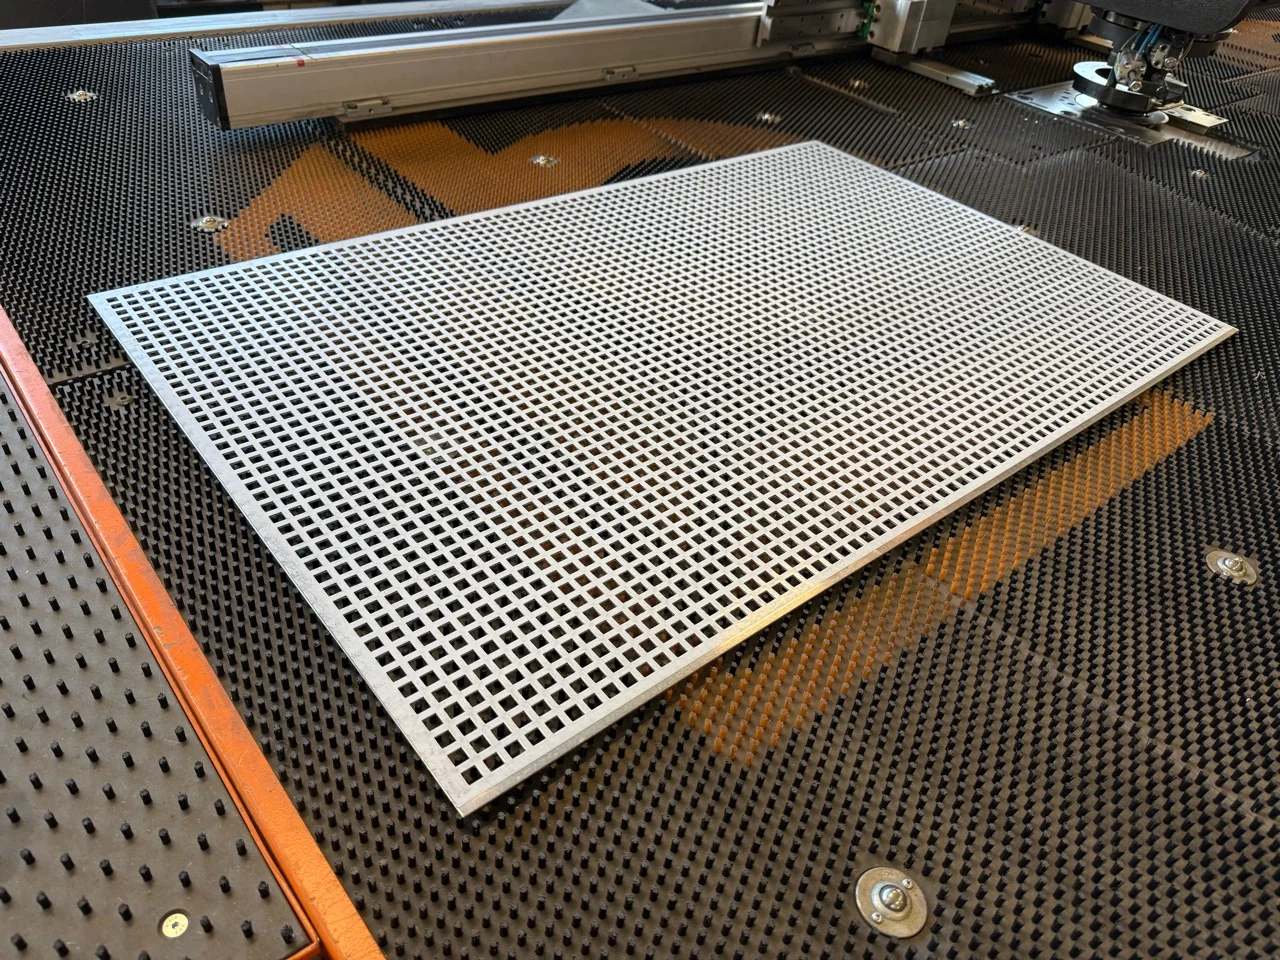
Beide Lochbleche bestehen aus 2 mm Aluminium und haben die gleiche Quadratlochung Qg 10/15. Auch die Breite ist mit 700 mm identisch.
Das kleinere Blech misst 700 × 1’100 mm, das grössere 700 × 2’500 mm.
Trotz identischem Material, gleicher Dicke und gleichem Lochbild zeigt das längere Blech bereits deutlich mehr Verzug.
Mit zunehmender Bauteillänge kann sich die Wirkung der beim Stanzen eingebrachten beziehungsweise veränderten Spannungen über eine grössere Fläche bemerkbar machen.
Das Beispiel zeigt, warum sich das Verzugsrisiko nicht allein anhand von Materialdicke und Lochung beurteilen lässt. Auch die Abmessungen und Geometrie des gesamten Bauteils spielen eine wichtige Rolle.
Geometrie und Randbereiche
Auch die Form des Bauteils beeinflusst das Ergebnis.
Ein grosses, gleichmässig gelochtes Rechteck verhält sich anders als beispielsweise ein schmaler Streifen oder ein Bauteil mit:
- grossen ungelochten Randbereichen
- Ausschnitten
- asymmetrischen Lochfeldern
- unterschiedlichen Lochbildern innerhalb desselben Bauteils
Solche Unterschiede können dazu führen, dass sich Spannungen im Bauteil unterschiedlich verteilen.
Lässt sich Verzug verhindern?
Vollständig verhindern lässt sich Verzug bei kritischen Lochbildern nicht immer.
Bereits bei der Konstruktion kann das Risiko jedoch beeinflusst werden. Je nach Anwendung können beispielsweise folgende Punkte helfen:
- grössere Lochabstände
- kleinere gelochte Flächen
- günstigere Anordnung des Lochbilds
- geeignete Material- und Dickenwahl
- ausreichend stabile Randbereiche
Nicht jede dieser Änderungen ist bei jedem Bauteil möglich. Die Konstruktion muss deshalb immer zusammen mit der gewünschten Funktion betrachtet werden.
Wenn das Blech trotzdem krumm wird: Richten
Nach dem Stanzen können verzogene Bleche bei Bedarf gerichtet werden.
Beim Richten wird versucht, die durch Material- und Fertigungsspannungen entstandene Verformung möglichst weit zu reduzieren.
Ob Richten notwendig oder wirtschaftlich sinnvoll ist, hängt unter anderem davon ab:
- wie stark das Blech verzogen ist
- welche Ebenheit benötigt wird
- wie das Bauteil später verwendet wird
- welche Oberfläche vorhanden ist
- welche Stückzahl gefertigt wird
Bei manchen Anwendungen ist ein leichter Verzug unproblematisch. Bei anderen – beispielsweise bei sichtbaren Abdeckungen oder Bauteilen, die grossflächig aufliegen müssen – kann eine zusätzliche Richtoperation sinnvoll sein.
Eine einfache Formel gibt es nicht
In der Praxis lässt sich das Verzugsrisiko nicht zuverlässig nur anhand eines einzelnen Parameters beurteilen.
Material, Blechdicke, Lochbild, Lochanteil, Abmessungen und Bauteilgeometrie wirken zusammen.
Deshalb betrachten wir bei kritischen Lochblechen immer die gesamte Kombination und nicht nur einen einzelnen technischen Wert.
Erfahrung hilft bei der Einschätzung
Bei 2B Metall AG fliessen solche Erfahrungen bereits bei der Beurteilung eines Lochblechs ein.
Auch unser Online-Konfigurator berücksichtigt das Verzugsrisiko bei kritischen Lochblech-Kombinationen. Je nach Material, Blechdicke und Lochbild kann ein entsprechender Hinweis erscheinen.
Bei Bedarf kann das Richten des Blechs als zusätzlicher Bearbeitungsschritt ausgewählt werden.